Est. 2021 | Maharashtra, India

Chemstellar Chemicals Pvt. Ltd.

Pioneering excellence in pharmaceutical intermediates and healthcare chemical solutions. Your trusted partner for Albendazole chain products and bulk manufacturing.

5+ Years Experience
8 Core Products
100% Quality Focus
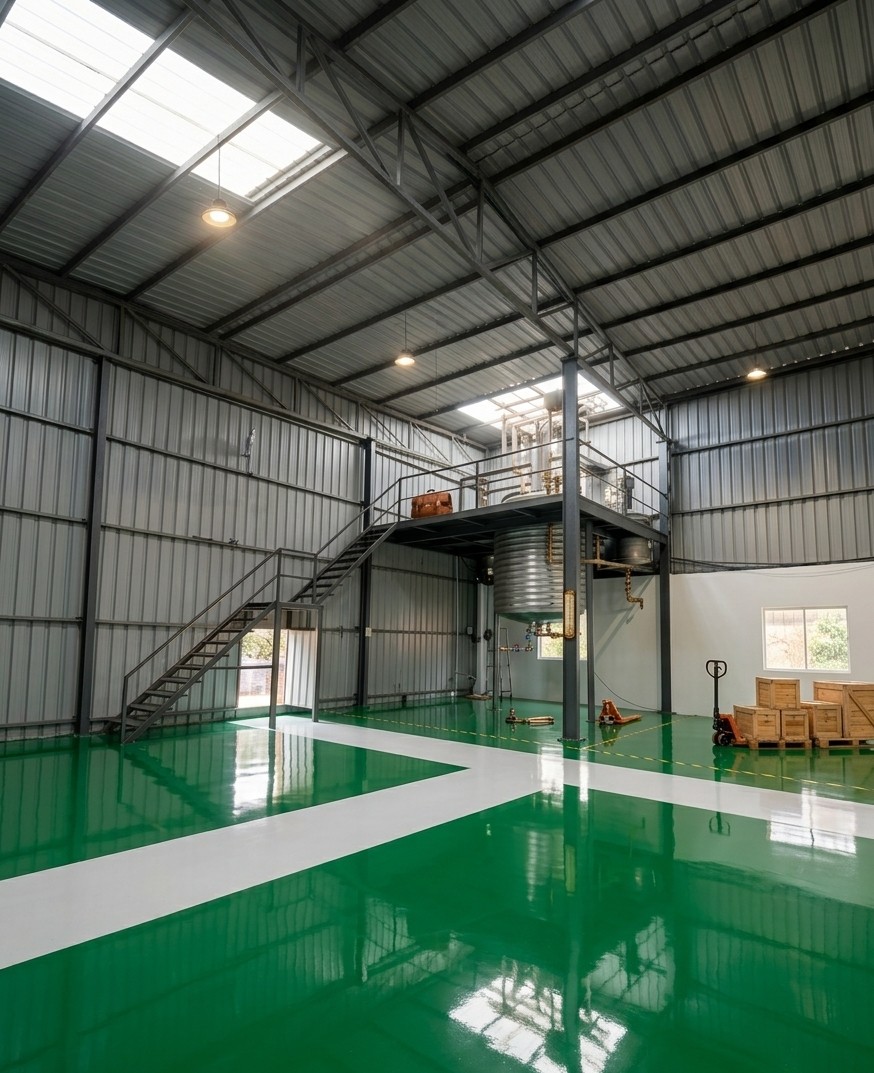
Pharmaceutical-grade cleanroom manufacturing at Chemstellar
Scroll Down

About Our Company

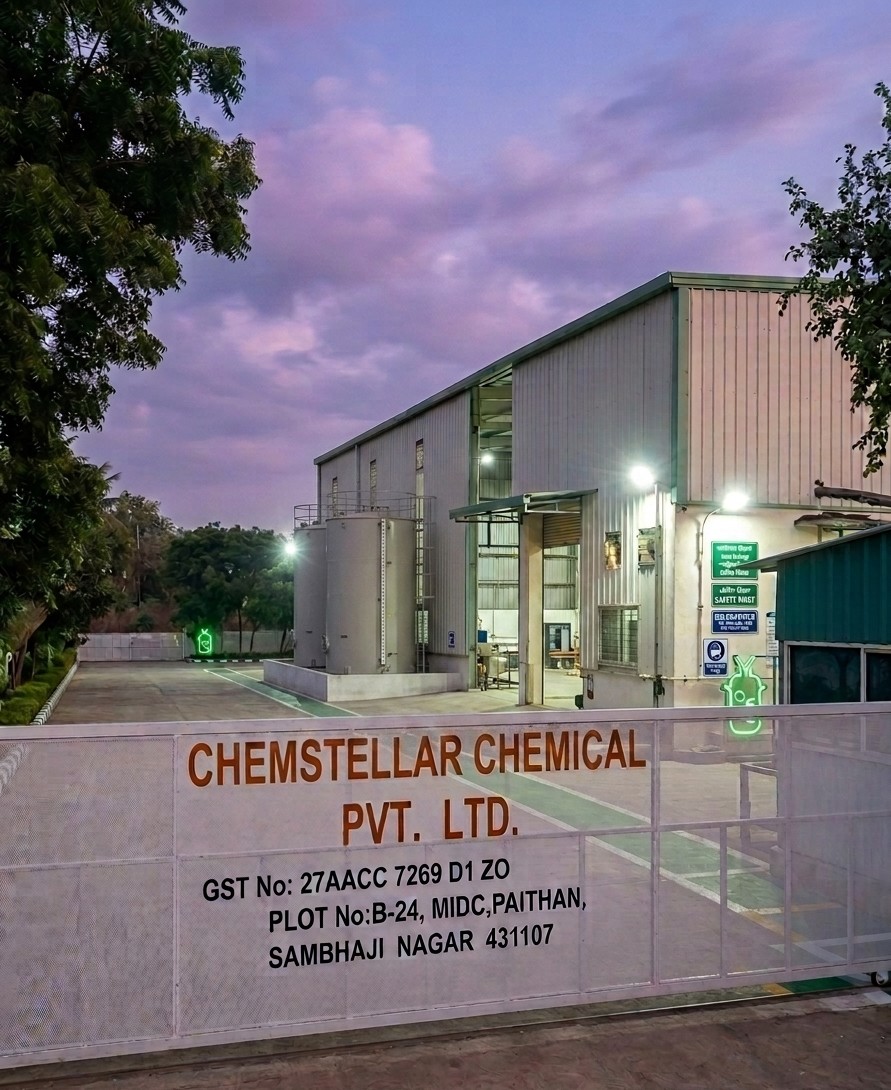
Chemstellar Chemical Plant
Established 2021

Leading Pharmaceutical Intermediate Manufacturer

Established in 2021, Chemstellar Chemical Pvt. Ltd. began its journey in clinical disinfectants and healthcare chemical solutions, serving government hospitals through its Mumbai operations.

Expanding its vision into the pharmaceutical sector, the company has developed a new manufacturing facility at Paithan MIDC, Maharashtra, operational from October 2025, focused on pharma intermediates and Albendazole chain products.

Consistent Quality
Reliable Supply
Competitive Commercials
Long-Term Partnerships

Our goal is to become a trusted manufacturing partner for pharmaceutical companies in India and global markets.

Vision & Mission

Our Vision

"To become a trusted and globally recognized manufacturer of pharma intermediates by delivering consistent quality, reliable supply, and sustainable manufacturing solutions."

Our Mission

"Our mission is to support the pharmaceutical industry with high-quality intermediates through customer-focused operations, continuous process improvement, ethical business practices, and long-term partnerships."

Products

High-quality pharmaceutical intermediates for Albendazole chain manufacturing

01

2-Amino, 4-Propyl Thio Aniline

Crude Grade
Molecular Formula: C₉H₁₃NS

Key Features:

  • Industrial crude intermediate grade
  • Consistent reaction performance
  • Suitable for bulk processing
  • Reliable commercial supply

Applications:

Albendazole Intermediate Pharma Synthesis
02

2-Nitro, 4-Thiocyano Aniline

CLM Grade
Molecular Formula: C₇H₅N₃O₂S

Key Features:

  • High purity intermediate
  • Controlled quality specifications
  • Pharma-oriented manufacturing
  • COA support available

Applications:

Albendazole API Advanced Intermediates
03

4-Propylthiophenylene 1,2-Diamine

Pure Diamine
Molecular Formula: C₉H₁₄N₂S

Key Features:

  • Key Albendazole chain intermediate
  • Stable process characteristics
  • Bulk manufacturing support
  • Consistent batch quality

Applications:

Intermediate Synthesis Pharma Manufacturing
04

2-Nitro-4-Propyl Thioaniline

Nitro Intermediate
Molecular Formula: C₉H₁₂N₂O₂S

Key Features:

  • High purity nitro-thioether intermediate
  • Precise nitration process control
  • Consistent batch-to-batch quality
  • Bulk & custom quantities available

Applications:

Albendazole Intermediate Pharma Synthesis
05

2-Nitro-5-Phenyl Mercapto Aniline

Nitro Intermediate
Molecular Formula: C₁₂H₁₀N₂O₂S

Key Features:

  • Versatile phenylthio-nitroaniline intermediate
  • Suitable for anthelmintic drug synthesis
  • Stringent quality control
  • Reliable commercial supply

Applications:

Albendazole Intermediate Fenbendazole Intermediate
06

5-Chloro-4-Amino-2,1,3-Benzothiadiazole

Chloro Intermediate
Molecular Formula: C₆H₄ClN₃S

Key Features:

  • Key benzothiadiazole building block
  • High purity, pharma-grade specification
  • Controlled chlorination process
  • COA support available

Applications:

Tizanidine Intermediate Muscle Relaxant API
07

Sodium Bromide

Reagent Grade
Molecular Formula: NaBr

Key Features:

  • High purity industrial reagent
  • Consistent assay & low impurity profile
  • Bulk packaging available
  • Reliable supply chain

Applications:

Bromination Reagent Process Chemical
08

Sodium Sulphide Flakes / NAHS Solution

Reagent Grade
Molecular Formula: Na₂S

Key Features:

  • Available in flakes and solution form
  • High reactivity for sulfidation reactions
  • Consistent concentration & purity
  • Bulk supply capability

Applications:

Sulfidation Reagent Process Chemical

Our Facilities

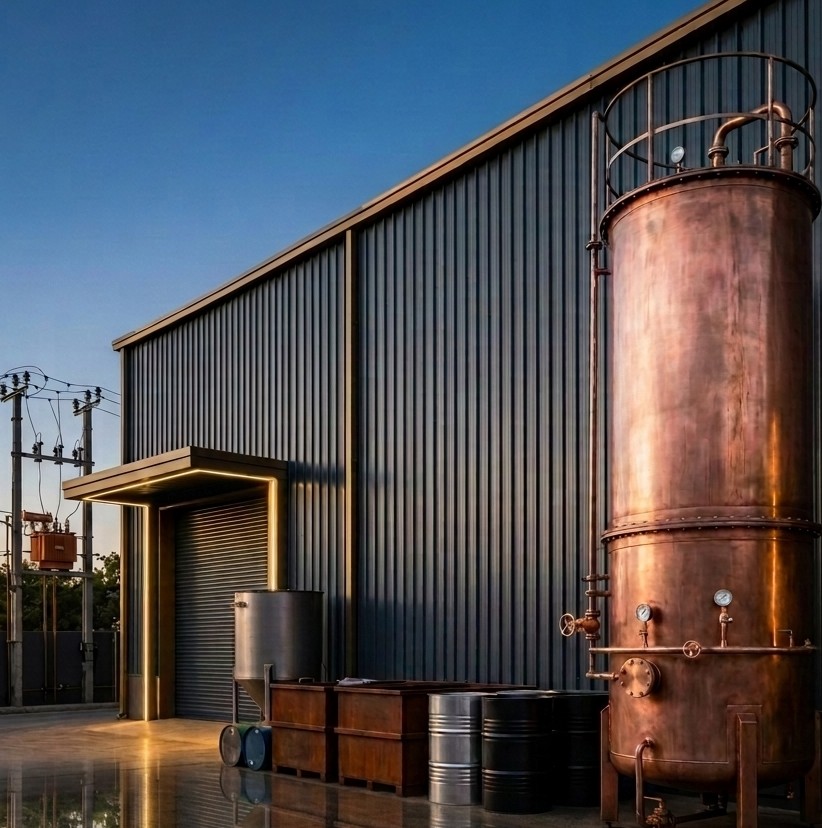
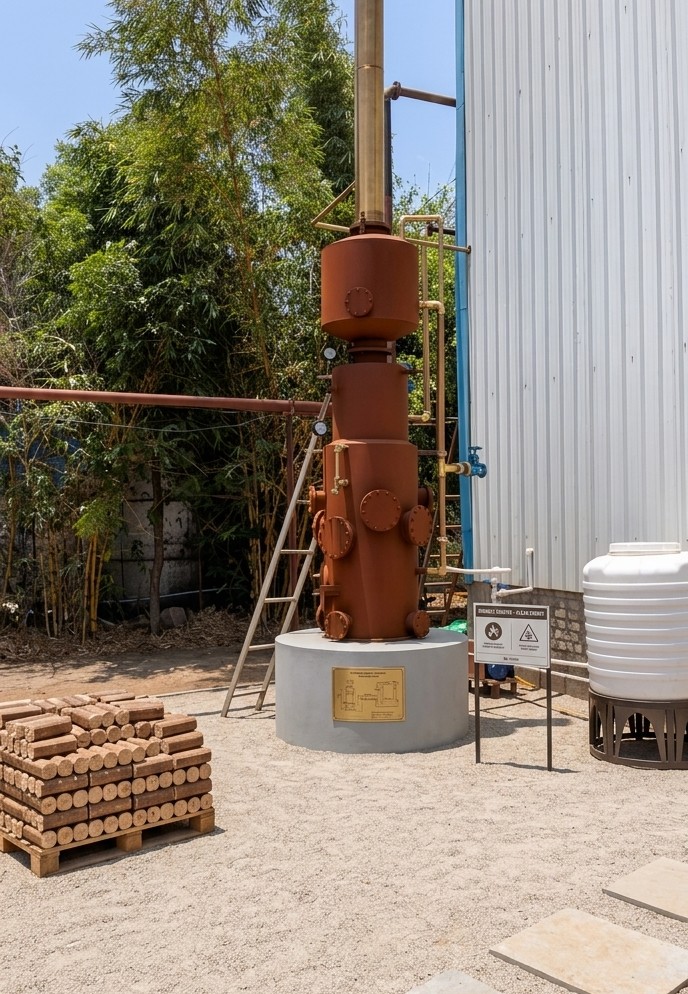
State-of-the-art manufacturing facility at Paithan MIDC, Maharashtra

Equipment & Machinery

Reactor SS316 | 6KL | Qty: 2
Condenser SS316 | 15 SQM | Qty: 2
Receiver SS316 | 5KL | Qty: 2
Storage Tank MS/SS316 | 30KL/6KL | Qty: 5
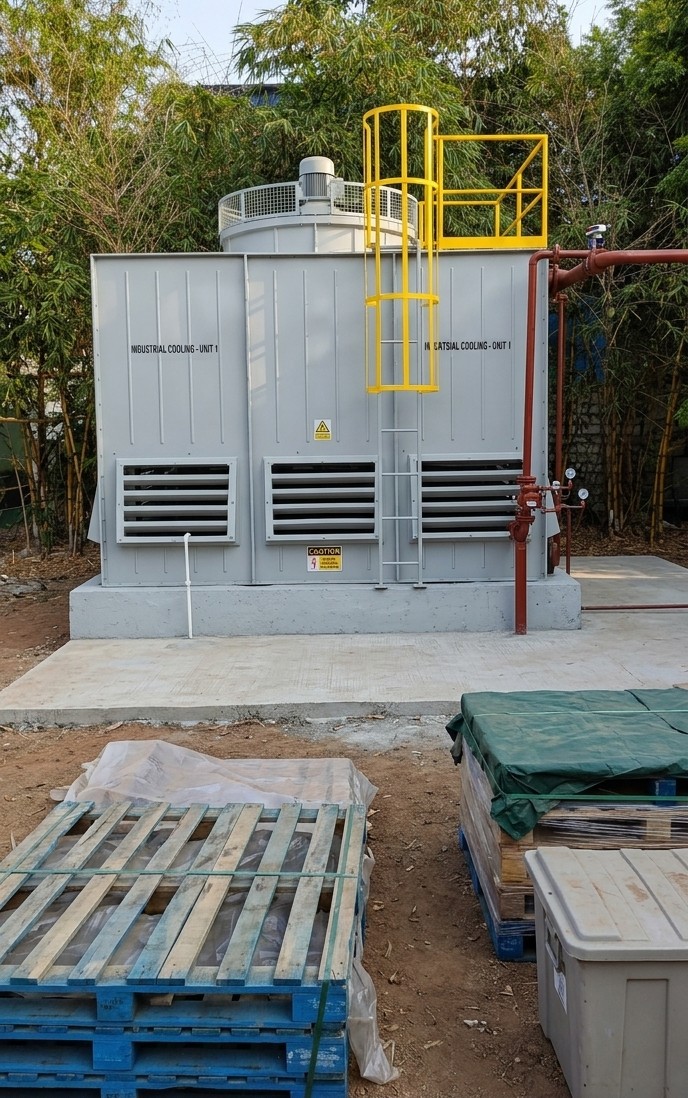
Cooling Tower PPFRP | 300TR | Qty: 1
Boiler MM | 500KG | Qty: 1
Vacuum Pump MS | 5HP | Qty: 1
Compressor MS | 5HP | Qty: 1

Our Team

Meet the experts driving our success

Mr. Manish Dhore

Director - Production Head

With strong technical knowledge and operational leadership, he plays a key role in ensuring efficient and consistent manufacturing processes.

CA Hanumant Garad

Head - Finance & Accounts

Provides strong financial and compliance leadership for sustainable business growth.

Mr. Kiran Tote

Managing Director - Business Head

With technical and commercial understanding of pharma intermediates, he supports long-term customer relationships and market expansion activities.

Mr. Pratik Kamble

Operation Head

Overseeing day-to-day operations, he ensures smooth coordination across departments and efficient execution of manufacturing processes.

Contact Us

Let's Connect

Ready to partner with us? We'd love to hear from you. Reach out for inquiries about our pharmaceutical intermediates.

Corporate Office

Office No B3/13, Third Floor,
Om Prathamesh CHS, Sector 48A,
Navi Mumbai, Thane - 400706

Manufacturing Plant

Plot No: B-24, MIDC, Paithan,
Sambhaji Nagar - 431107
Maharashtra, India

Email

sale@chemstellar.com

Send us a Message